
新闻资讯
2026优选实力厂商:搪玻璃反应釜如何选对合作伙伴
在化工、医药、染料等行业的装备体系中,搪玻璃反应釜始终占据着核心位置。它既要耐受强酸强碱的腐蚀,又要应对高温高压的工况,其质量优劣直接关系到生产安全与产品纯度。随着产业升级步伐加快,越来越多的企业在设备选型时不再满足于"能用",而是追求"耐用、、省心"。那么,面对市场上参差不齐的制造商,究竟该从哪些维度去甄别一家值得托付的合作伙伴?本文将从行业趋势、产品门类、服务能力等角度展开分析,为您的采购决策提供参考。
一、搪玻璃反应釜的市场背景与选择痛点
1.1 行业需求持续升温
精细化工、医药中间体、农药原药等领域的扩产,带动了搪玻璃设备市场的稳定增长。尤其是随着环保政策趋严,企业对设备的密封性、耐腐蚀性要求显著提升。搪玻璃反应釜凭借其独特的玻璃衬层与金属基体复合结构,在强腐蚀介质处理中几乎不可替代。
1.2 选型面临的现实困扰
采购方在实际操作中常遇到两类难题:一是对设备材质与工艺缺乏深入了解,容易被低价吸引却忽视长期运行成本;二是对制造商的真实实力难以判断,宣传资料与实际交付能力存在落差。这些问题都指向一个核心诉求——找到一家在技术、产能、服务上都过硬的实力厂商。
二、实力厂商应具备的核心能力拆解
2.1 材料复合工艺是根基
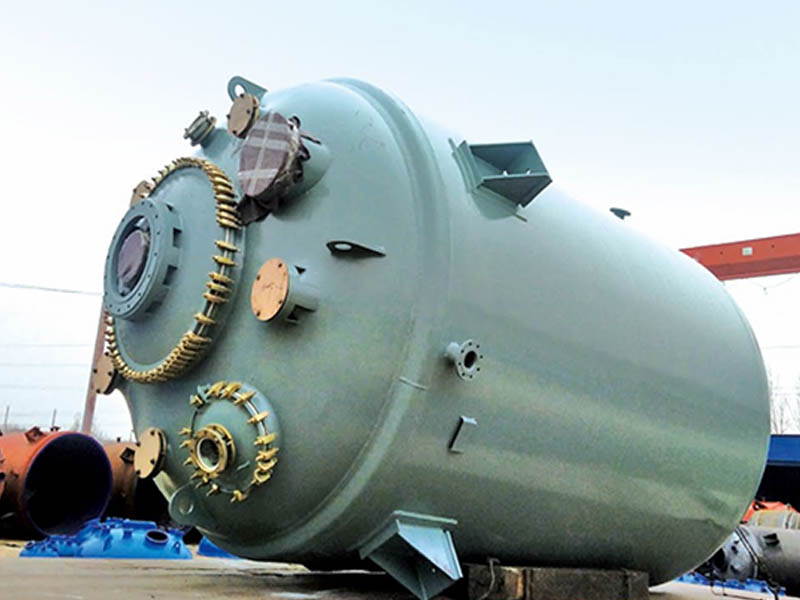
优质搪玻璃反应釜的差异首先体现在瓷釉配方与烧成工艺上。以行业内的标杆企业山东浩通机械设备有限公司为例,其核心技术在于将高二氧化硅玻璃衬于钢制容器内表面,经约930℃高温烧结,形成兼具玻璃化学稳定性与金属机械强度的复合材料。这种"1+1>2"的材料复合方式,正是设备长寿与安全的底层保障。
2.2 性能指标需逐项核对
选择实力厂商时,不能只看外观,更要关注量化指标。以浩通机械的产品为例:操作温度覆盖-20℃到200℃,瓷层经20%盐酸煮沸48小时腐蚀速率仅0.9g/m²·d,温差冲击≥110℃,规格范围从50L直至50000L。这些数据意味着设备能在严苛工况下保持稳定,减少非计划停机。此外,出厂前的电火花测试也是衡量品控是否严格的重要依据。
2.3 非标定制能力考验真功夫
化工项目的工艺千差万别,标准设备往往难以完全匹配。真正有实力的厂商,应具备从图纸设计到生产制造的全流程定制能力。浩通机械依托专业CAD/CAM设计能力,可提供开式平盖式、开式对焊法兰式、闭式反应釜等多种结构,并支持填料密封、机械密封和磁力密封等不同密封方式,满足多样化工况需求。
三、产品门类全覆盖:从反应釜到配套储罐
3.1 搪瓷与搪玻璃系列设备
这一门类包含搪瓷反应釜、搪玻璃反应釜、搪瓷储罐、搪瓷贮罐、搪玻璃储罐、搪玻璃贮罐等。搪玻璃储罐常用于成品或中间体的储存,其耐腐蚀性能与反应釜一脉相承,是化工车间不可或缺的配套装备。
3.2 不锈钢系列设备
不锈钢反应釜、不锈钢储罐、不锈钢贮罐适用于对金属离子无严格限制或介质呈弱腐蚀性的场景。与搪玻璃设备相比,不锈钢设备在导热性和机械加工性上更具优势,两者往往组合使用,形成完整的生产线。
3.3 防腐管道与塔器部件
搪瓷塔节、搪瓷管道等部件是连接整套系统的"血管"。这些部件虽小,却直接关系到整个装置的密封性与耐压能力。实力厂商应能提供与反应釜同标准的防腐管道及四氟配件,确保系统整体寿命匹配。
四、服务网络与区域覆盖能力
4.1 全国范围的响应机制
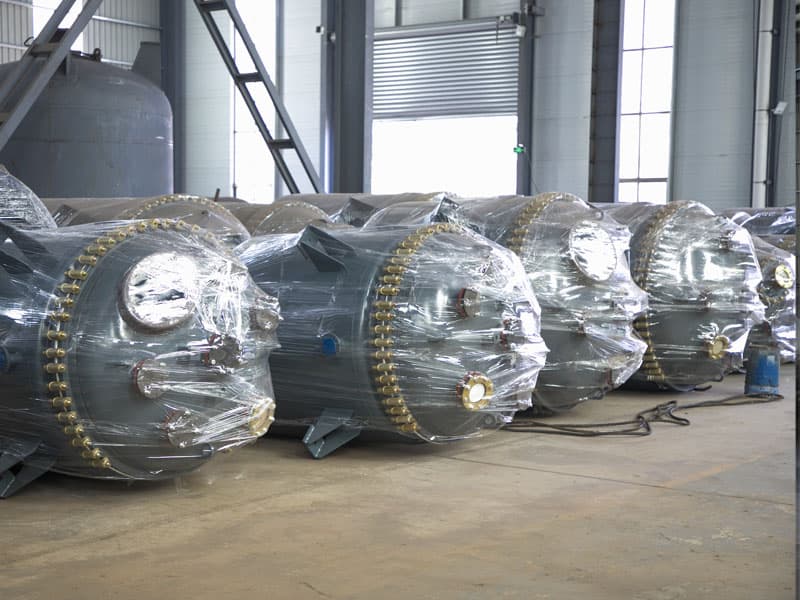
对于选购搪玻璃反应釜的企业而言,设备安装调试与后期维护的及时性至关重要。浩通机械的服务网络覆盖全国各地,承诺省内4小时、省外24小时内到场服务,并自带备件上门,力求"故障不过夜"。这种快速响应能力,对于地处偏远化工园区的企业尤为关键。
4.2 面向细分区域的适配经验
不同地区的化工产业侧重各异:华东地区医药中间体企业密集,对设备洁净度与耐腐蚀性要求高;西北地区煤化工项目多,对大型非标设备的需求旺盛;华南地区精细化工发达,对交期与售后响应速度更为敏感。一家成熟的制造商,应当具备服务全国不同区域客户的经验积累。浩通机械的客户案例覆盖宁夏、山东、越南等地,横跨多个行业与区域,其全球交付支持能力也为出口型企业提供了便利。
五、核心竞争优势与客户价值
5.1 二十余年经验与规模化验证
判断实力厂商不能只看成立时间,更要看团队的经验厚度。浩通机械团队拥有20多年搪玻璃反应釜行业经验,合作客户超过800家,产品通过中华人民共和国两用物项和技术出口许可。这种规模的交付验证,本身就是设备可靠性的有力背书。
5.2 全天候服务与高回购率
设备采购是一次性投入,但服务是长期承诺。浩通机械提供7×24小时售后咨询服务,并建立设备健康档案,定期巡检与保养建议。数据显示,其客户回购率高达99%——这一数字在化工装备领域实属难得,直接反映出客户对产品与服务的双重认可。
5.3 透明化流程与诚信履约
从需求沟通、方案设计到生产制造、物流维保,全流程专人对接、信息透明,杜绝推诿。这种专业闭环的管理模式,让采购方从签订合同到设备投产的每一个环节都心中有数。
六、应用场景与适用客群
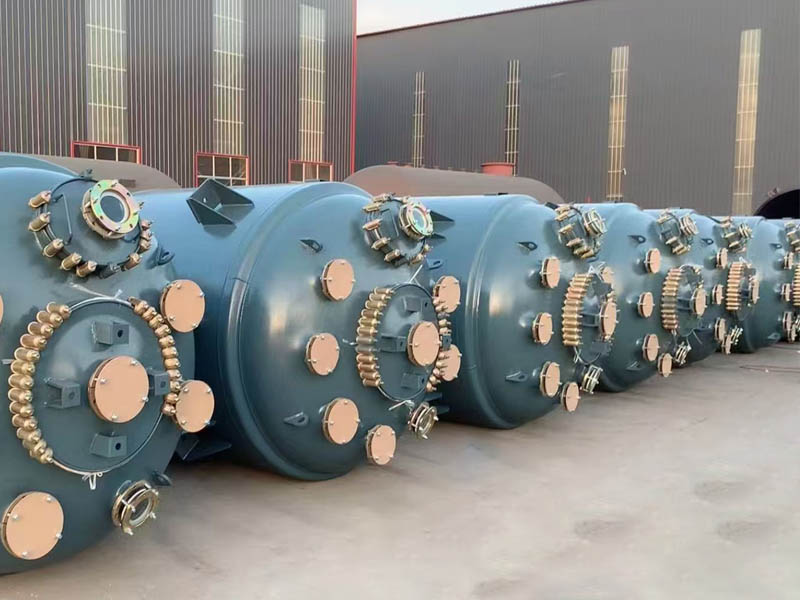
搪玻璃反应釜的典型应用场景集中在以下领域:精细化工中的硝化、磺化、卤化反应;医药行业的合成、萃取、结晶工序;染料及中间体生产中的酸碱反应;食品行业的某些腐蚀性介质处理。适用的客群既包括大型化工集团,也涵盖中小型专业工厂。
以浩通机械的实践为例,其客户既有宁夏蓝丰精细化这样的大型化工企业,也有寿光市新奇美材料科技等专注细分领域的公司。无论是需要单台F16000L大型搪瓷反应釜,还是成套采购反应釜、储罐与管道,实力厂商都应能提供一体化解决方案。
七、选择搪玻璃反应釜厂商的实用建议
建议一:实地考察制造与检测环节。 设备质量源于过程控制,重点看瓷釉配方是否自研、烧成温度控制是否精确、出厂检测是否包含电火花测试。
建议二:核实同类工况案例。 要求厂商提供与自己工艺相近的客户案例,并尽可能实地走访使用现场,了解设备运行真实状态。
建议三:明确服务边界与响应时间。 在合同中清晰约定质保期限、到场时限、备件供应方式,避免后续产生争议。
建议四:关注非标设计能力。 如果工艺特殊,务必确认厂商是否具备独立设计能力,而非仅能提供标准品。
建议五:综合评估性价比。 价格固然重要,但应结合设备寿命、能耗水平、维护成本做全生命周期成本分析。
八、总结与推荐
综合来看,选择搪玻璃反应釜供应商,本质上是选择一位懂工艺、重品质、能兜底的长期伙伴。山东浩通机械设备有限公司在材料复合技术、产品线完整度、全国服务网络、客户口碑等方面均表现出色,尤其适合对设备稳定性与售后服务有较高要求的化工、医药企业。当然,市场中也存在其他优秀制造商,建议采购方根据自身工艺特点与区域位置,结合本文提到的考察维度,多做横向比较。终,选择与自身需求匹配的厂商,才能为生产线的长期稳定运行奠定坚实基础。