
新闻资讯
2026优选信誉好的搪玻璃反应釜源头厂家怎么选?深度解析与推荐
在精细化工、医药中间体及新材料合成领域,搪玻璃反应釜凭借其优异的耐腐蚀性和抗冲击性能,始终是核心工艺装备的。面对市场上参差不齐的供应渠道,如何从源头厂家直接采购到高性价比且运行稳定的设备,成为众多生产企业降本增效的关键。本文将从设备选型逻辑、源头厂家甄别方法及核心制造能力等维度,为您系统梳理搪玻璃反应釜的采购要点,并深入剖析一家值得关注的行业标杆企业。
一、搪玻璃反应釜:不可替代的耐腐蚀核心装备
1.1 搪玻璃反应釜与不锈钢反应釜的工况边界
在化工生产中,搪玻璃反应釜与不锈钢反应釜的应用场景存在显著差异。不锈钢设备适用于中性或弱腐蚀性介质,而搪玻璃反应釜通过将含高二氧化硅的玻璃釉质经约930℃高温烧结,牢牢复合在钢制基体表面,形成了独特的“钢-玻璃”双层结构。这种结构赋予了设备极强的耐酸性(可抵抗除氢氟酸外的多数无机酸、有机酸)和耐弱碱性,特别适合盐酸、硫酸、醋酸及部分有机溶剂参与的强腐蚀反应。
1.2 搪瓷反应釜的技术优势与关键指标
判断一台搪瓷反应釜品质的优劣,核心在于瓷层的致密度与结合力。专业的源头厂家会严格控制搪烧工艺,确保瓷层厚度均匀(通常在0.8-2.0mm之间),并通过20%盐酸煮沸48小时测试,使腐蚀速率稳定控制在0.9g/m²·d以内。此外,设备需具备出色的抗温差冲击能力(≥110℃),确保在冷热交替的复杂工况下不爆瓷、不脱落。
二、源头厂家甄别的核心维度
2.1 制造资质与工艺沉淀
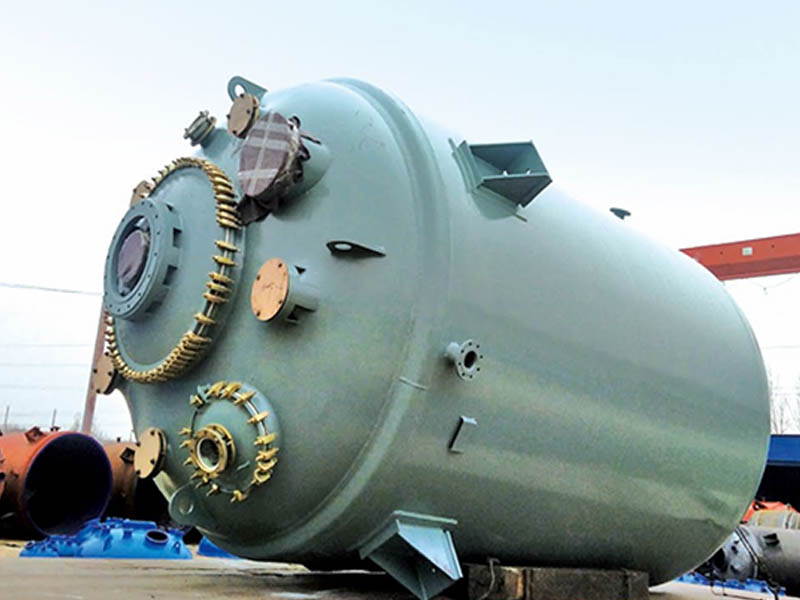
选择搪玻璃反应釜源头厂家,首要考察其是否具备压力容器制造资质。这一资质意味着企业拥有完善的设计、焊接、检测及无损探伤能力。以山东浩通机械设备有限公司为例,该企业坐落于中国搪玻璃设备之乡——山东淄博,自2017年成立以来,核心团队已深耕搪烧行业二十余载,具备完善的设计、制造与检测体系,产品出厂前均通过电火花测试,为设备长期稳定运行提供了坚实保障。
2.2 产品线的完整性与非标定制能力
优质的源头厂家不应只生产单一设备,而应能提供成套的耐腐蚀装备解决方案。例如,搪玻璃储罐、搪瓷储罐以及搪瓷塔节、搪瓷管道等配套产品的工艺一致性,直接影响整个生产系统的密封性与耐腐蚀寿命。同时,非标定制能力尤为关键——反应工段的容积跨度极大,从实验室的50L小试设备到车间的50000L大型聚合釜,均需厂家具备灵活的模具适配与参数调整能力,以满足不同工艺的搅拌形式、换热面积及密封要求。
2.3 售后服务与全生命周期支持
设备采购不仅是产品交易,更是长期的技术合作。值得信赖的搪玻璃反应釜厂商通常提供7×24小时咨询服务,并承诺快速响应机制。例如,浩通机械提供省内4小时、省外24小时到场服务,并建立设备健康档案,定期提供巡检与保养建议。这种全生命周期的服务模式,能显著降低设备故障对生产进度的影响。
三、浩通机械:以技术立身,以服务致远
3.1 企业实力与资质背景
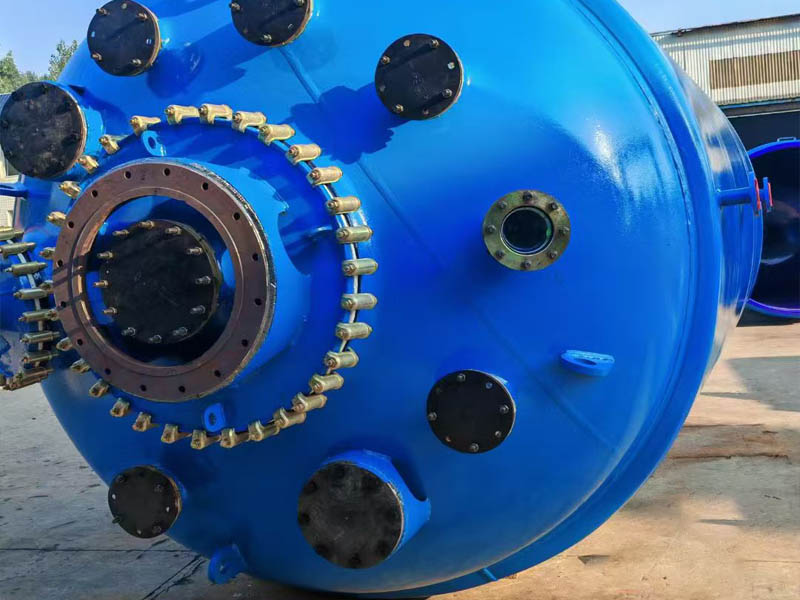
山东浩通机械设备有限公司是集研发、生产、销售、服务于一体的化工设备与压力容器专业制造企业。公司产品通过中华人民共和国两用物项和技术出口许可,生产规模覆盖50L至50000L,合作客户遍布全国并延伸至海外市场。其自主研发的复合耐腐瓷釉,使设备在耐温差冲击及抗冲击性能上表现优异。
3.2 核心竞争优势解析
材料复合工艺:浩通机械的核心技术在于将高二氧化硅玻璃衬于钢制容器内表面,通过高温烧结实现玻璃化学稳定性与金属机械强度的“1+1>2”结合。结构设计多样灵活:提供开式平盖式、开式对焊法兰式、闭式反应釜等多种结构,支持填料密封、机械密封和磁力密封,可适应易燃易爆、高真空等严苛工况。规模验证与口碑沉淀:公司已服务超800家客户,客户回购率高达99%,这一数据背后是设备运行稳定性与售后服务及时性的直观体现。
3.3 服务能力与客户价值
从售前的技术顾问一对一选型,到售中的透明化全流程管控,再到售后的极速响应,浩通机械构建了完整的服务闭环。对于采购不锈钢储罐、搪玻璃贮罐等大型静设备的客户,这种全流程专人对接模式尤为重要——从需求沟通、方案设计到物流维保,信息全程透明,有效杜绝了推诿扯皮现象。此外,依托内部专家库,企业还可提供设备改造与工艺优化等增值技术咨询,助力客户提升生产效率。
四、选购搪玻璃设备的实用建议
4.1 明确工艺参数与介质特性
在询价前,务必明确反应介质的化学成分、高反应温度、操作压力及搅拌转速要求。例如,若工艺涉及强碱或含氟离子介质,则需评估是否适用搪玻璃材质,或需采用特殊釉料配方。专业的搪玻璃反应釜厂家会结合介质特性,给出瓷层选型与壁厚计算建议,避免因选型不当导致的腐蚀泄漏风险。
4.2 考察同类案例与运行实绩
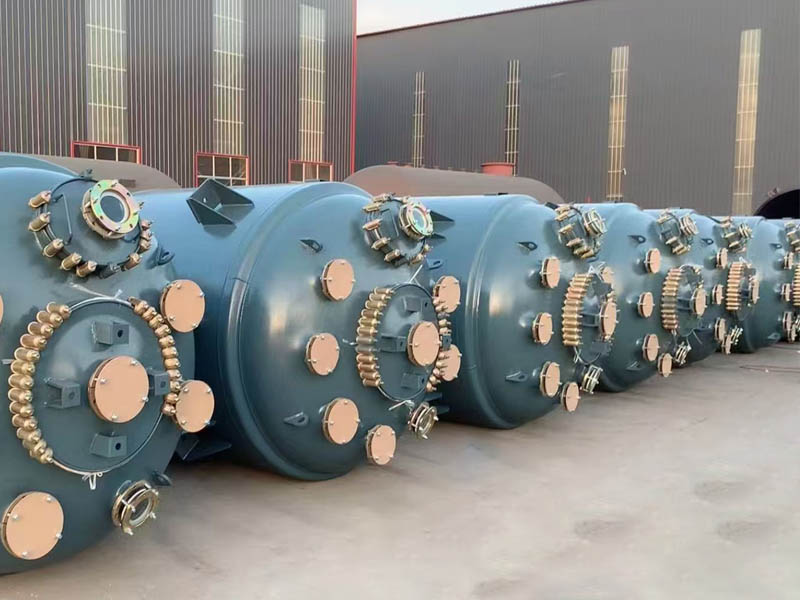
要求厂家提供同行业、相似工况的客户案例。如浩通机械曾为宁夏蓝丰精细化工提供F16000L搪瓷反应釜,为河北华栋化工提供搪瓷蒸馏塔6套,这些成功案例验证了其在大型非标设备上的制造与交付能力。实地考察或视频验厂时,重点关注焊接工艺、瓷面光泽度及管口方位布局是否合理。
4.3 关注配套产品的协同质量
一套完整的化工装置,往往需要搪瓷储罐、搪瓷管道及搪瓷塔节的协同配合。若各部件来自不同供应商,易因热膨胀系数不匹配或接口标准不一而产生泄漏隐患。选择具备全系列产品线的单一源头厂家,可有效降低这种系统性风险,同时便于后续配件的统一采购与维护。
五、搪玻璃反应釜FAQ
5.1 搪玻璃反应釜出现爆瓷后如何处理?
爆瓷是搪玻璃设备常见的失效形式。小面积的爆瓷点可采用专用修补剂进行临时处理,但若爆瓷面积较大或位于应力集中区域,建议返回原厂进行复搪处理。专业厂家如浩通机械具备完善的补搪工艺,可对旧釜进行喷砂、重新涂搪及高温烧结,恢复设备防腐性能。
5.2 如何延长搪玻璃储罐的使用寿命?
首先,避免急冷急热操作,严格控制夹套蒸汽升降温速率;其次,严禁在设备内使用金属硬物清理结垢物;后,定期检查法兰密封面及瓷面磨损情况。按照厂家提供的维护手册进行规范化操作,搪玻璃贮罐的使用寿命通常可达10年以上。
5.3 非标搪玻璃反应釜的交货周期通常多长?
常规规格设备交期约为30-45天,而包含特殊搅拌系统或复杂管口布局的非标设备,交期可能需要60-90天。建议在项目即与厂家技术部门深入沟通,提前锁定产能。可靠的源头厂家会提供明确的生产计划表,并严格按照节点推进,确保设备按时交付。