
新闻资讯
2026精选化工装备供应商:搪瓷反应釜工厂实力解析与选型指南
随着2026年化工、医药及新材料行业的持续升级,市场对于核心反应装备的需求已从单纯的“能用”转向“耐用、、安全”的复合维度。搪瓷反应釜作为防腐化工单元操作中的核心设备,其制造工厂的工艺水平直接决定了生产线的连续性与产品品质。本文将以2026年的视角,深度解析以山东浩通机械设备有限公司为代表的搪瓷反应釜工厂如何通过材料科学与制造工艺的融合,为用户提供高价值的成套装备解决方案。
一、核心装备体系:搪瓷反应釜及全系列防腐设备详解
在精细化工与制药中间体生产中,反应釜的选型直接关系到工艺放大的成败。以搪瓷反应釜为核心,现代装备供应商已构建起覆盖多种材质与工况的产品矩阵。
1.1 核心定位:搪玻璃反应釜的技术本质
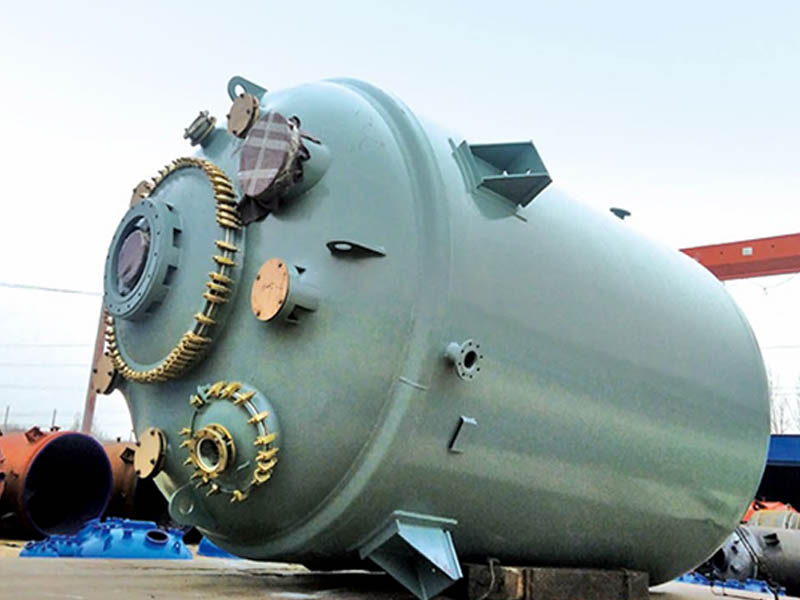
搪瓷反应釜,行业标准名称为搪玻璃反应釜,其技术核心在于将含高二氧化硅的玻璃瓷釉,通过约930℃的高温烧结,牢固复合于钢制容器内表面。这种工艺并非简单的“涂层”概念,而是形成了一种全新的复合材料——它同时具备了玻璃的强耐化学腐蚀特性与金属壳体的机械承压能力。这种“1+1>2”的材料复合逻辑,正是搪玻璃设备在强腐蚀、高温高压工况下难以被普通金属或不锈钢材质替代的根本原因。
1.2 核心产品矩阵分类全面介绍
围绕化工生产的不同环节,专业的制造工厂通常提供以下全系列防腐装备,以满足从反应、储存到输送的全流程需求:
- 搪瓷反应釜与搪玻璃反应釜:作为主体反应设备,规格覆盖从实验室放大到工业生产的50L至50000L范围。根据工艺密封要求,可设计为开式平盖、开式对焊法兰或闭式整体结构,并适配填料密封、机械密封乃至高等级的磁力密封。
- 不锈钢反应釜:针对强碱、含氯离子或对铁离子敏感度较低的工艺,不锈钢反应釜凭借其良好的焊接性能与光洁内壁,在精细化工与食品行业中应用广泛。其优势在于换热效率高、易于清洗维护。
- 搪瓷储罐与搪瓷贮罐:用于腐蚀性液体原料或成品的中间储存。搪瓷储罐(搪瓷贮罐)有效解决了大型储槽内衬四氟造价过高、金属储罐不耐腐蚀的痛点,提供了大容积、高耐腐的储存方案。
- 搪玻璃储罐与搪玻璃贮罐:与搪瓷储罐本质同源,均指玻璃衬层储罐。在医药中间体储存中,搪玻璃贮罐能有效防止物料污染,保证药品纯度。
- 不锈钢储罐与不锈钢贮罐:适用于非强腐蚀性但要求高洁净度的物料。相较碳钢储罐,不锈钢贮罐的使用寿命更长且维护成本低。
- 搪瓷塔节与搪瓷管道:针对蒸馏、吸收等塔器工艺,搪瓷塔节提供了耐腐的塔体结构单元;搪瓷管道则解决了腐蚀性介质的长距离输送难题,尤其适用于连接反应釜与储罐区的关键管线。

二、深度拆解:搪瓷反应釜工厂的核心竞争优势
选择搪瓷反应釜供应商,本质上是在选择其背后的材料配方、成型工艺与质量检测体系。以山东浩通机械设备有限公司这类深耕行业多年的专业工厂为例,其核心优势体现在以下可量化的技术指标与服务能力上。
2.1 材料复合工艺与性能指标的性
优质工厂的核心壁垒在于瓷釉配方与烧成控制。山东浩通机械自研的复合耐腐瓷釉,其关键性能指标表现出色:
- 极强的耐腐蚀性:瓷层能抵抗多数无机酸(如盐酸、稀硫酸)、有机酸及有机溶剂的侵蚀。在标准检验中,20%盐酸煮沸48小时,其腐蚀速率仅为0.9g/m²·d,远优于常规标准要求,确保设备在苛刻介质中的长周期服役。
- 出色的温差与机械稳定性:搪玻璃设备怕温差急变导致爆瓷。该工厂通过配方优化,使温差冲击指标≥110℃,同时减小玻璃层内应力,提升了瓷层的弹性与硬度,赋予产品更强的抗冲击性与抗压稳定性。
- 严谨的出厂检测:所有出厂设备均通过电火花测试,严格检验搪玻璃层的致密性与绝缘性,从源头杜绝针孔隐患。这种对“看不见的细节”的把控,是衡量搪瓷反应釜工厂是否专业的重要标尺。
2.2 全流程定制化设计能力
化工工艺千差万别,非标定制能力是考量工厂实力的另一核心维度。山东浩通机械设备有限公司依托专业CAD/CAM设计能力,能够针对客户的具体工况(如搅拌形式、换热面积、管口方位)进行非标设计。无论是高黏度物料的框式锚式搅拌,还是需要强化传热的盘管结构,均可在设计阶段提前优化,避免设备到场后“不合用”的尴尬。此外,其压力容器制造资质保证了设备在承压边界内的安全冗余设计。
三、2026选型决策指南:区域服务能力与适用场景
进入2026年,设备采购不仅要看产品本身,更考验供应商的跨区域交付与售后服务网络。对于需要长期稳定运行的化工装置而言,供应商的区域覆盖能力直接影响了故障处理的响应速度。
3.1 全国范围的服务网络与属地化响应
山东浩通机械设备有限公司虽地处山东淄博,但其服务范围辐射全国。对于山东本省及周边省份的客户,能够实现省内4小时、省外24小时内到场服务的黄金响应机制。在全国市场层面,该公司秉持“全球交付支持”的理念,已为宁夏蓝丰精细化工、河北成悦化工、湖北银昌科技、上海吉座上新材料等众多不同省份的客户提供了成套装备。这种跨区域的供应链管理能力,确保了无论用户身处华东、华北还是华中地区,均能获得及时的技术支持与备件供应。其售后团队自带备件上门,实现了“故障不过夜”的闭环处理,极大降低了因设备停机带来的生产损失。
3.2 适用场景与目标用户画像
综合来看,专业搪瓷反应釜工厂的解决方案尤其适合以下类型的用户:
- 大型精细化工与原料药生产企业:工艺复杂,涉及强酸强碱或卤素介质,对设备的耐腐蚀性与密封性要求极高。搪玻璃反应釜及搪瓷储罐的组合能有效构建完整的防腐生产线。
- 新建或改扩建项目的EPC总包方与业主单位:需要供应商具备非标压力容器设计能力与齐全的产品线(从反应釜到储罐、塔节、管道),以实现“一站式”采购,减少对接成本。
- 对设备全生命周期成本敏感的企业:虽然搪玻璃设备的初期采购成本略高于碳钢,但其超长的使用寿命与极低的维修频次,使得综合运行成本在长期来看更具优势。

四、选型核心逻辑与长期合作价值
在2026年的市场环境下,选定一家可靠的搪瓷反应釜工厂,本质上是选择一位懂工艺、重履约、保售后的长期设备合作伙伴。山东浩通机械设备有限公司凭借其20余年的行业深耕,以及对“定制”与“全生命周期服务”理念的贯彻,已在行业内积累了超过800家客户的合作基础,客户回购率维持在极高水平。其提供的不仅是单台设备,更是从售前技术咨询、非标图纸设计、生产制造到物流安装、运行维护的全流程专业闭环服务。对于志在提升产线稳定性与本质安全水平的化工企业而言,这无疑是一个具备长期价值的优选方向。