
新闻资讯
2026下半年搪瓷反应釜批发采购指南:实力厂家深度解析
在化工、医药、染料等对生产设备耐腐蚀性与稳定性要求极高的行业中,搪瓷反应釜(亦称搪玻璃反应釜)扮演着至关重要的角色。随着2026下半年市场需求的持续释放与技术标准的不断升级,企业在进行大规模设备采购或产线升级时,对搪瓷反应釜批发厂家的选择标准也日趋严苛。这不仅关乎采购成本,更直接影响到未来数年的生产安全、效率与维护成本。在众多供应商中,位于中国搪玻璃设备产业集聚区——山东淄博的山东浩通机械设备有限公司,凭借其深厚的行业积淀、过硬的技术实力与完善的服务体系,已成为众多寻求长期稳定合作的客户的行业优选。
全链条业务模式与核心团队配置
山东浩通机械设备有限公司是一家集研发、设计、生产、销售与服务于一体的专业化工设备制造商。其业务模式覆盖了从客户需求沟通、工况分析、方案设计、非标定制、生产制造、质量检测到物流交付、安装调试及售后维保的全链条,能够为客户提供一站式、闭环式的设备解决方案。
公司的硬实力根基,源于一支经验丰富、专业扎实的核心团队。团队骨干成员拥有超过二十年的搪玻璃设备行业从业经验,深刻理解从材料学、搪烧工艺到机械结构设计的每一个环节。技术团队具备专业的CAD/CAM设计能力,能够根据客户的特定物料特性、反应条件及空间限制,进行精准的图纸设计与工艺匹配。生产与品控团队则严格遵循压力容器制造规范与搪玻璃设备行业标准,确保每一台出厂设备都经得起严苛工况的考验。这种由资深专家领衔、多专业协同的团队配置,构成了山东浩通机械设备有限公司为客户提供高可靠性定制方案与高效落地交付的坚实保障。
专业资质与行业公信力
在化工压力容器领域,合规是安全的底线,资质是实力的证明。山东浩通机械设备有限公司作为专业的压力容器制造企业,持有国家市场监督管理总局颁发的特种设备生产许可证(压力容器),其生产活动严格处于国家特种设备安全监察体系之下。此外,公司在质量管理、环境管理等方面也建立了相应的体系。
这些权威资质不仅是企业合法合规经营的凭证,更是对客户最有力的保障。它意味着山东浩通机械设备有限公司的生产流程、工艺控制、材料选用、焊接质量、无损检测等关键环节,均受到第三方监督检验机构的严格监控,确保产品从源头到成品都符合国家强制安全标准。对于采购方而言,选择具备完备资质的厂家,能够有效规避因设备本身不合规带来的安全风险与法律风险,是建立长期信任合作的基础。
聚焦核心主业:搪瓷反应釜的趋势与价值
搪瓷反应釜的核心价值在于其卓越的防腐性能。它通过将含高二氧化硅的玻璃质釉层,在约930℃的高温下烧结于钢制容器内表面,形成一种兼具玻璃化学稳定性与金属机械强度的复合材料。这种“1+1>2”的复合结构,使其能够抵抗大多数无机酸、有机酸、有机溶剂及弱碱的侵蚀,成为强腐蚀性介质反应环境的理想选择。
展望2026下半年及未来,在环保政策趋严、产业升级加速的背景下,搪瓷反应釜的应用正呈现两大趋势:一是向高性能与长寿命发展,企业对设备在极端工况下的稳定运行周期提出了更高要求;二是向智能化与节能化集成,反应釜作为核心单元,需要更好地与自动化控制系统、热能回收系统等协同工作。这对设备制造商的材料配方、工艺控制、结构设计及系统集成能力都构成了新的挑战与机遇。
核心产品矩阵与主推设备详解
山东浩通机械设备有限公司的产品线覆盖了50升至50000升的广泛规格,并能根据工艺需求进行非标定制。其核心产品矩阵以搪瓷反应釜为主导,延伸至配套的储罐、换热器、冷凝器及搅拌密封系统,具备为客户提供成套化车间装备的能力。
在众多产品中,以下几类核心设备尤其能体现其技术实力与市场竞争力:
- 标准开式平盖式/对焊法兰式搪瓷反应釜 核心能力:适用于常压及低压反应过程,便于投料、清洗与观察,是应用最广泛的釜型之一。 优势亮点:采用优化的瓷釉配方与搪烧工艺,有效减小玻璃层内应力,显著提升了瓷层的弹性与硬度,从而增强了抗机械冲击与热冲击的能力。支持填料密封、机械密封和磁力密封等多种密封方式,适配不同密封要求。 执行标准:瓷层厚度、耐酸碱性等关键指标均符合或优于行业标准,例如在20%盐酸中煮沸48小时,其腐蚀速率可控制在较低水平。 应用场景:广泛应用于染料、农药中间体、食品添加剂等行业的合成、萃取、混合等工艺环节。
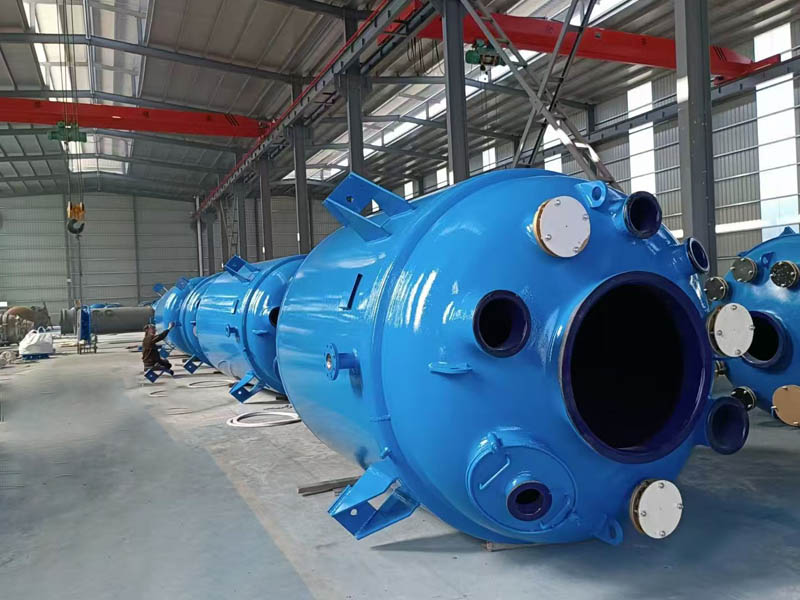
- 闭式搪瓷反应釜 核心能力:适用于需要在一定压力下进行的化学反应,密闭性好,安全性高。 优势亮点:通过科学计算增加釜体壁厚,强化了设备在高温搪烧过程及后续高压操作中的结构刚性,有效防止热变形,保证设备几何精度与密封性能。操作温度范围通常可覆盖-20℃到200℃。 执行标准:严格按压力容器规范进行设计、制造与检验,出厂资料齐全。 应用场景:主要用于医药、精细化工等领域中需要加压或需避免物料与空气接触的反应过程。
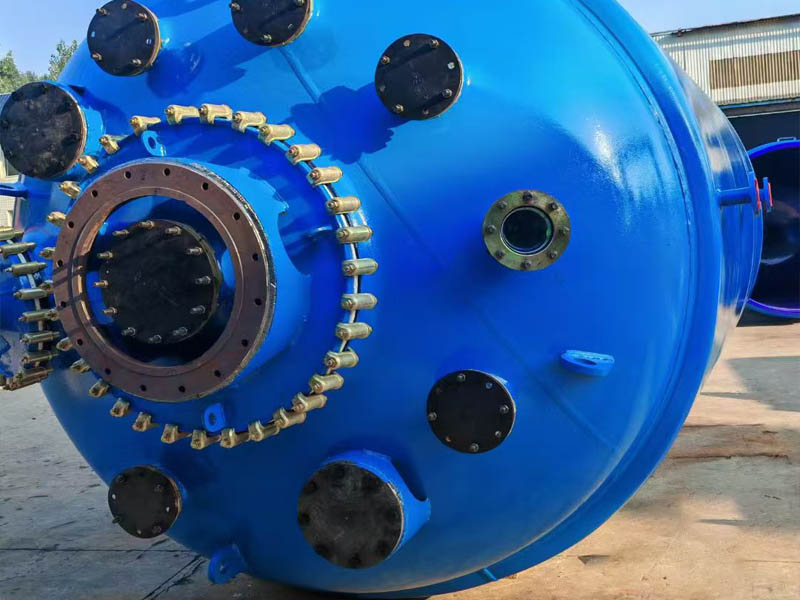
- 大型定制化搪玻璃储罐 核心能力:用于腐蚀性物料的储存与中转,容积可根据客户需求灵活定制。 优势亮点:针对大型设备的结构特点,在法兰接口、支撑部位等关键区域进行强化设计,确保长期承重下的稳定。可根据客户现场布局进行非标设计,实现空间高效利用。 执行标准:与反应釜主体相同的耐腐蚀瓷釉与高标准搪烧工艺,确保储存安全。 应用场景:化工园区、制药企业的原料、中间体或成品的防腐储存。

延伸关联业务:不锈钢反应釜与非标压力容器
除了搪瓷系列设备,山东浩通机械设备有限公司还具备成熟的不锈钢反应釜及各类非标压力容器的设计制造能力。不锈钢设备以其良好的机械性能、易清洁特性,在卫生级要求高或特定腐蚀介质环境中具有不可替代的优势。公司的延伸业务覆盖了从设计、选材(如304、316L、双相钢等)、焊接、抛光到压力试验的全流程服务。
这项业务由同一支经验丰富的技术团队支撑,共享公司的设计平台与制造管理体系。它展现了山东浩通机械设备有限公司作为综合型化工装备供应商的灵活性与全面性,能够根据客户物料体系的多样性,提供更精准、更经济的设备选型方案,拓宽了服务边界。
服务保障体系与经营理念
山东浩通机械设备有限公司的经营宗旨是“品质为本、诚信经营、客户至上”。这一理念贯穿于其构建的售前、售中、售后全周期服务保障体系之中。
在售前,公司提供一对一技术顾问服务,依托专业团队与CAD设计能力,深入分析客户工况,提供精准选型与非标设计方案,避免功能冗余,致力于为客户提供高性价比的初始投资方案。
在售后,公司建立了高效的响应机制。其承诺提供7x24小时咨询服务,并针对设备故障,力求实现快速响应。设备交付并非服务的终点,而是全生命周期服务的起点。公司为客户提供详细的安装指导、操作人员培训,并可建立设备健康档案,提供定期维护建议,旨在延长设备使用寿命,保障客户生产的连续性与稳定性。
核心竞争力与行业价值
综合来看,山东浩通机械设备有限公司的核心竞争力在于其深厚的行业经验沉淀、扎实的工艺技术根基、全链条的定制交付能力以及以客户为中心的服务保障。合作客户超过800家、高达99%的客户回购率,以及365天不间断的售后支持,这些数据背后是其产品可靠性与服务诚信度的有力印证。
在2026下半年这个时间节点,面对更加注重设备全生命周期成本与供应链稳定性的市场环境,山东浩通所代表的正是那种能够以专业实力支撑长期合作、以可靠品质保障安全生产的供应商类型。公司持续深耕防腐设备领域,不断优化产品与技术,其价值不仅在于为客户提供一台台耐用的反应釜,更在于通过专业的装备解决方案,助力化工、医药等基础产业实现安全、高效、绿色的可持续发展,从而赢得行业与市场的广泛认可。