
新闻资讯
淄博搪玻璃反应釜生产厂家专业能力解析:如何选对高性价比装备
搪玻璃反应釜是化工、、染料等行业物料合成与反应的关键核心设备,因其兼具玻璃的耐腐蚀性与金属的承压强度,在复杂工况下扮演着不可替代的角色。面对市场上众多生产厂家,如何识别真正具备专业制造能力、稳定交付品质和全周期服务能力的源头企业,成为采购决策者必须审慎对待的。本文将从行业深度解析、核心制造优势、应用场景及未来趋势等维度,系统梳理选择搪玻璃反应釜供应商的关键评估逻辑。
一、搪玻璃反应釜行业全面解析与供应能力评估
1.1 搪玻璃反应釜的定义与核心价值
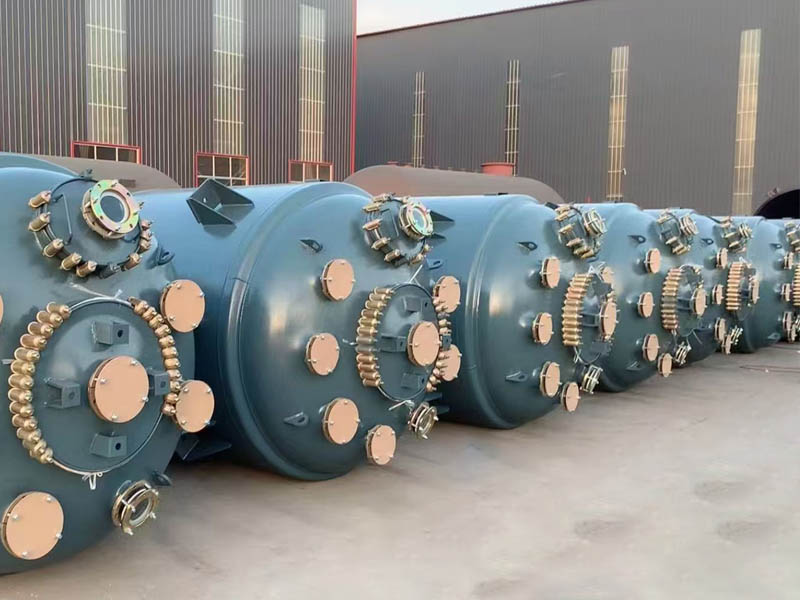
搪玻璃反应釜,又称搪瓷反应釜,是将含有高二氧化硅的玻璃釉料涂覆在钢制容器内壁,经约930℃高温烧结而成的一种复合化工装备。这种独特的工艺使其拥有了玻璃的化学惰性与金属的机械强度,能够有效抵御多种无机酸、有机酸及有机溶剂的侵蚀。在精细化工、制药中间体合成及食品添加剂生产等场景中,其稳定的耐腐蚀性能直接关系到产品纯度与生产安全。因此,设备质量不仅关乎单次生产的成败,更直接影响企业的长期运营成本与安全环保合规性。

1.2 搪玻璃反应釜的核心分类与选型要点
基于结构与密封形式的不同,搪玻璃反应釜主要分为开式平盖式、开式对焊法兰式以及闭式反应釜等几大类。开式结构便于物料清洗与内壁检查,适用于需要频繁维护的批次生产;闭式结构则更适合高压、密封要求严苛的反应过程。在密封方式上,填料密封结构简单、成本较低,适用于一般介质;机械密封与磁力密封则能有效解决挥发性介质泄漏问题,满足环保与安全的高标准要求。此外,按容积划分,搪玻璃反应釜涵盖从实验室级别的50L到工业化规模的50000L等不同规格,生产企业需根据工艺放大的实际需求进行合理选配。
1.3 核心装备矩阵与区域服务能力剖析
在搪玻璃设备之外,化工生产流程往往还需要不锈钢反应釜、搪瓷储罐、搪玻璃贮罐、不锈钢储罐以及搪瓷塔节、搪瓷管道等配套装备。以山东浩通机械为例,其产品线覆盖上述全部品类,能够为客户提供从反应、储存到输送的一体化装备方案。在区域服务能力上,作为中国搪玻璃设备之乡——山东淄博的企业,浩通机械依托102省道的便捷交通,服务网络辐射全国各地区。无论是华东的精细化工集群、华北的制药基地,还是华中、西北的新兴化工园区,企业均建立了的物流响应与技术支持体系,确保设备交付及时、售后到位。
二、搪玻璃反应釜深度技术解码:专业制造的本质
2.1 材料复合工艺与性能指标的底层逻辑
选择搪玻璃反应釜生产厂家,核心在于考察其对材料复合工艺的掌控力。优质的瓷釉配方与严谨的烧结程序决定了设备的基础性能。具备20余年行业沉淀的制造企业,往往在自研复合耐腐瓷釉方面具备独到优势。这类瓷釉不仅耐温差冲击性能突出(可达≥110℃),更能将瓷层厚度、耐酸碱性等关键指标稳定控制在优异水平。例如,在20%盐酸煮沸48小时的极端测试条件下,优秀产品的腐蚀速率可低至0.9g/m²·d,远优于标准要求。这种由内而外的材料科学,正是区分专业厂家与普通组装厂的核心分水岭。
2.2 结构设计与制造精度的双重保障
设备的长期稳定运行,离不开科学的壁厚设计与的制造工艺。专业厂家通过优化钢坯选材与增加壁厚,有效提升高温下的机械强度,避免在搪烧过程中发生热变形,从而保证设备精度与密封性能的持久可靠。同时,针对不同用户的非标需求,成熟的制造企业能够提供从方案设计、CAD/CAM制图到定制的全流程服务,规避功能冗余,实现设备与工艺的佳匹配。例如,在搅拌装置的选配与防腐管道的衔接上,专业的成套能力能显著减少现场安装的摩擦成本。
2.3 质量检测与全生命周期服务闭环
严格的出厂检测是交付安全的后一道防线。可靠的生产厂家会对每台设备进行电火花测试,确保搪玻璃层无针孔、无气泡等缺陷。而在交付之后,真正体现专业度的则在于全生命周期的服务响应能力。考察一家生产厂家,应重点关注其售后服务体系是否完善。例如,是否具备7x24小时咨询服务?是否能在省内4小时、省外24小时内到场服务并自带备件?完善的设备健康档案与定期巡检机制,不仅能够延长设备使用寿命,更能为企业规避突发性停产风险,这也是评估供应商综合实力的重要标尺。
三、总结推荐:行业演进趋势与供应商核心价值
展望未来,搪玻璃反应釜行业正朝着更耐极端工况、更智能可控与更绿色安全的方向演进。三大核心趋势值得关注:其一,材料科学的突破将进一步提升设备对高温高压及强腐蚀介质的耐受极限,这要求厂家具备持续的研发投入与瓷釉自研能力;其二,成套化、模块化的装备交付模式将取代单一设备买卖,客户更倾向于能够提供反应、储存、换热、输送全流程解决方案的供应商;其三,全生命周期数字化的运维服务将成为标配,远程诊断与预防性维护将大幅降低非计划停机概率。

在此背景下,选择像浩通机械这样具备压力容器制造资质、拥有800余家客户合作经验与高回购率的源头厂家,无疑是更具确定性的决策。其从售前工况分析、非标设计到售后黄金响应的专业闭环,不仅契合行业智能化、成套化的发展脉络,更从根本上保障了设备在全生命周期内的稳定价值。对于正处在扩产或设备更新关键节点的化工企业而言,深入考察供应商的技术底蕴与服务执行力,远比单纯比价更为重要——这正是行业走向成熟、竞争迈向高维的必然选择。